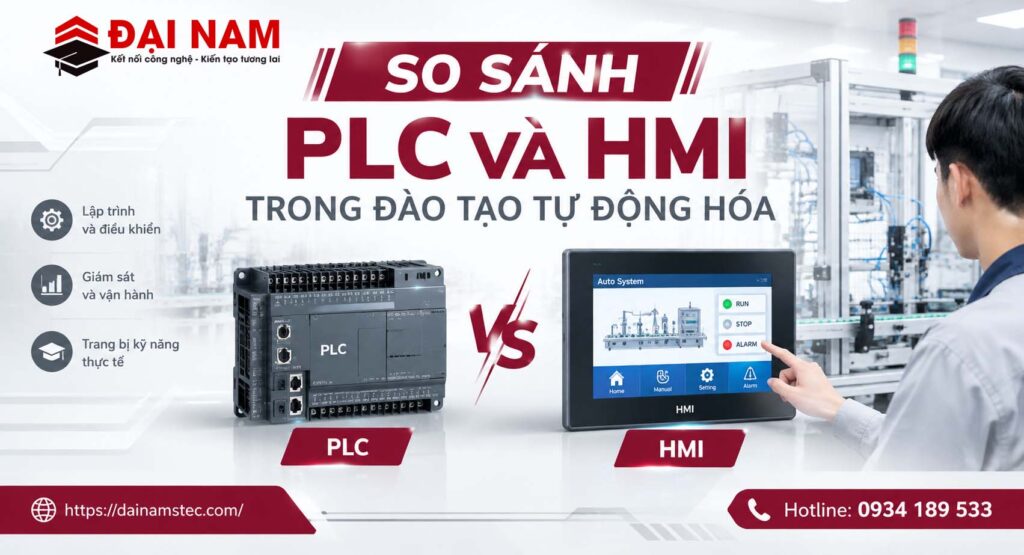
PLC và HMI là hai thành phần quan trọng trong nhiều hệ thống tự động hóa công nghiệp hiện nay. Trong đào tạo tự động hóa, sinh viên không chỉ cần học lập trình PLC mà còn phải hiểu cách sử dụng HMI để giám sát, vận hành và tương tác với máy móc.
Tuy nhiên, PLC và HMI có chức năng hoàn toàn khác nhau. PLC đảm nhiệm việc xử lý tín hiệu và thực thi chương trình điều khiển, trong khi HMI cung cấp giao diện trực quan để người vận hành theo dõi trạng thái và gửi lệnh đến hệ thống.
Việc phân biệt rõ PLC là gì, HMI là gì, PLC khác HMI như thế nào và khi nào cần kết hợp PLC với HMI sẽ giúp nhà trường lựa chọn đúng thiết bị khi xây dựng phòng thực hành tự động hóa.
PLC Là Gì?
PLC (Programmable Logic Controller) là bộ điều khiển logic khả trình được sử dụng để điều khiển máy móc và các quy trình tự động hóa.
PLC nhận tín hiệu từ các thiết bị đầu vào như:
- Cảm biến
- Công tắc
- Nút nhấn
- Encoder
- Công tắc hành trình
- Thiết bị đo
Sau khi xử lý tín hiệu theo chương trình đã lập trình, PLC đưa tín hiệu đến các thiết bị đầu ra như:
- Động cơ
- Van điện từ
- Đèn báo
- Contactor
- Xi lanh.
- Biến tần.
- Servo.
Trong một hệ thống tự động hóa, PLC có thể được xem là bộ điều khiển trung tâm thực hiện logic của máy hoặc dây chuyền. Siemens cũng mô tả PLC là bộ điều khiển giữ vai trò cốt lõi trong các hệ thống tự động hóa công nghiệp.
PLC được sử dụng để làm gì trong đào tạo?
Trong đào tạo tự động hóa, sinh viên thường được thực hành:
- Lập trình Ladder
- Lập trình điều khiển tuần tự
- Xử lý tín hiệu Digital/ Analog
- Điều khiển động cơ
- Điều khiển biến tần
- Điều khiển servo
- Đọc tín hiệu cảm biến
- Điều khiển khí nén – điện khí nén
- Giao tiếp PLC với thiết bị ngoại vi
- Truyền thông công nghiệp
- Kết nối PLC với HMI và các hệ thống cấp cao hơn
Thông qua các bài thực hành, sinh viên có thể hình thành tư duy từ tín hiệu đầu vào → xử lý logic → tín hiệu đầu ra → điều khiển thiết bị thực tế.
HMI Là Gì?
HMI (Human Machine Interface) là giao diện người – máy, cho phép người vận hành tương tác với máy móc hoặc hệ thống tự động hóa.
Thay vì phải quan sát trực tiếp từng đèn báo, nút nhấn hoặc thiết bị trên tủ điện, người vận hành có thể theo dõi các thông tin trên màn hình HMI.
Một hệ thống HMI có thể hiển thị:
- Trạng thái máy
- Trạng thái động cơ
- Giá trị cảm biến
- Nhiệt độ, áp suất, lưu lượng
- Tốc độ động cơ
- Trạng thái van
- Cảnh báo lỗi
- Alarm
- Thông số vận hành
- Dữ liệu sản xuất
Người vận hành cũng có thể sử dụng HMI để nhập thông số hoặc gửi lệnh điều khiển đến hệ thống. Siemens mô tả HMI là giải pháp trực quan hóa và giao diện vận hành giúp giám sát, điều khiển máy móc và quy trình tự động hóa.
HMI được sử dụng để làm gì trong đào tạo?
Trong phòng thực hành tự động hóa, sinh viên có thể học cách:
- Thiết kế giao diện HMI
- Tạo màn hình điều khiển
- Hiển thị dữ liệu PLC
- Tạo nút nhấn Start/ Stop
- Hiển thị trạng thái thiết bị
- Thiết lập cảnh báo Alarm
- Hiển thị biểu đồ dữ liệu
- Nhập và thay đổi thông số
- Thiết lập quyền người dùng
- Kết nối HMI với PLC
- Xây dựng giao diện mô phỏng một dây chuyền sản xuất.
PLC Và HMI Khác Nhau Như Thế Nào?
Điểm khác biệt quan trọng nhất nằm ở vai trò trong hệ thống tự động hóa.
| Tiêu chí | PLC | HMI |
|---|---|---|
| Tên đầy đủ | Programmable Logic Controller | Human Machine Interface |
| Vai trò | Điều khiển | Giao diện vận hành và giám sát |
| Chức năng chính | Xử lý logic và điều khiển thiết bị | Hiển thị dữ liệu và nhận thao tác từ người dùng |
| Nhận dữ liệu | Cảm biến, công tắc, thiết bị đo | Dữ liệu từ PLC/hệ thống điều khiển |
| Xuất tín hiệu | Động cơ, van, đèn, biến tần, servo… | Lệnh/thông số đến hệ thống điều khiển |
| Lập trình | Có | Có cấu hình/lập trình giao diện |
| Xử lý logic điều khiển | Có | Không phải chức năng chính |
| Hiển thị dữ liệu | Không phải chức năng chính | Có |
| Alarm | Có thể xử lý logic cảnh báo | Hiển thị/quản lý cảnh báo |
| Điều khiển trực tiếp I/O | Có | Thông qua hệ thống điều khiển |
| Vai trò trong đào tạo | Học lập trình và điều khiển | Học giám sát, vận hành và trực quan hóa |
Tóm lại:
PLC điều khiển máy – HMI giúp con người giao tiếp với máy.
Hai thiết bị thường được kết hợp thành một hệ thống thay vì được sử dụng như hai giải pháp cạnh tranh nhau.
PLC Và HMI Hoạt Động Với Nhau Như Thế Nào?
Một mô hình cơ bản có thể hình dung như sau:
Cảm biến → PLC → Thiết bị chấp hành
Đồng thời:
PLC ↔ HMI ↔ Người vận hành
Ví dụ với một hệ thống điều khiển băng tải:
- Cảm biến phát hiện sản phẩm.
- PLC nhận tín hiệu cảm biến.
- PLC xử lý chương trình điều khiển.
- PLC điều khiển động cơ băng tải.
- HMI hiển thị trạng thái động cơ.
- Người vận hành có thể nhấn Start/Stop trên HMI.
- HMI gửi lệnh đến PLC.
- PLC xử lý lệnh và thực hiện điều khiển.
Như vậy, HMI không thay thế PLC để thực hiện logic điều khiển. HMI đóng vai trò là lớp giao tiếp giữa người vận hành và hệ thống điều khiển.
Trong các kiến trúc tự động hóa tích hợp, PLC, HMI, truyền động và phần mềm có thể được kết nối trong cùng một hệ sinh thái kỹ thuật. Siemens TIA là một ví dụ về cách tích hợp các thành phần này trên một nền tảng thống nhất.
So Sánh PLC Và HMI Trong Đào Tạo Tự Động Hóa
Nếu xét riêng trong môi trường đào tạo, PLC và HMI mang lại những mục tiêu học tập khác nhau.
| Tiêu chí | PLC – Lập trình & Điều khiển | HMI – Giám sát & Vận hành |
|---|---|---|
| Vai trò chính | Xử lý tín hiệu và thực hiện logic điều khiển máy móc, thiết bị | Giao tiếp giữa người vận hành và hệ thống máy móc |
| Tư duy cốt lõi | Input → Logic → Output | Người vận hành → Giao diện → Hệ thống |
| Ví dụ | Cảm biến → PLC → Motor | Người vận hành → HMI → PLC → Thiết bị |
| Nội dung sinh viên học | Lập trình PLC, xử lý tín hiệu, điều kiện điều khiển, logic hoạt động | Thiết kế giao diện, hiển thị dữ liệu, tạo nút điều khiển, cảnh báo |
| Xử lý tín hiệu | Đọc và xử lý tín hiệu từ cảm biến, công tắc, thiết bị đầu vào | Hiển thị trạng thái và dữ liệu do PLC/hệ thống cung cấp |
| Điều khiển thiết bị | Đưa ra lệnh điều khiển phù hợp cho motor, van, cơ cấu chấp hành… | Cho phép người vận hành gửi lệnh điều khiển thông qua giao diện |
| Hiển thị dữ liệu | Chủ yếu xử lý dữ liệu và logic bên trong chương trình | Hiển thị thông số, trạng thái máy và dữ liệu vận hành trực quan |
| Cảnh báo | Xử lý điều kiện và trạng thái để xác định lỗi/sự cố | Hiển thị cảnh báo, trạng thái lỗi để người vận hành theo dõi |
| Kết nối | Kết nối cảm biến, cơ cấu chấp hành và các thiết bị trong hệ thống | Kết nối với PLC để trao đổi dữ liệu và điều khiển hệ thống |
| Mục tiêu đào tạo | Hình thành năng lực lập trình và điều khiển tự động | Hình thành năng lực giám sát và vận hành hệ thống |
| Ngành ứng dụng | Điều khiển & tự động hóa, Điện – Điện tử, Cơ điện tử, Kỹ thuật điện, Robot công nghiệp, Sản xuất thông minh | Điều khiển & tự động hóa, Cơ điện tử, Robot, Sản xuất thông minh và vận hành dây chuyền |
| Kỹ năng thực tế | Xây dựng chương trình điều khiển và giải quyết bài toán tự động hóa | Thiết kế giao diện vận hành và theo dõi hệ thống sản xuất |
| Mối quan hệ | PLC là “bộ não” xử lý và điều khiển hệ thống | HMI là “giao diện” giúp con người giao tiếp với hệ thống |
Vì Sao Nên Đào Tạo PLC Kết Hợp HMI?
Nếu chỉ học PLC, sinh viên có thể nắm được logic điều khiển nhưng chưa tiếp cận đầy đủ với phần giao diện vận hành.
Ngược lại, nếu chỉ học HMI mà không hiểu PLC, sinh viên sẽ khó hiểu nguồn dữ liệu và logic phía sau giao diện.
Vì vậy, PLC + HMI tạo thành một bài toán thực hành hoàn chỉnh hơn.
Sinh viên có thể thực hành một quy trình như:
Thiết kế bài toán → Lập trình PLC → Thiết kế giao diện HMI → Kết nối → Chạy thử → Xử lý lỗi → Tối ưu chương trình.
Đây cũng là cách tiếp cận phù hợp với môi trường đào tạo nghề, nơi người học cần kết hợp kiến thức lý thuyết với thao tác trên thiết bị thực tế.
Thiết Bị PLC Và HMI Trong Phòng Thực Hành Tự Động Hóa
Khi xây dựng phòng thực hành PLC – HMI, nhà trường không nên chỉ lập danh sách PLC và HMI riêng lẻ mà nên xây dựng một hệ thống thực hành hoàn chỉnh.
>>>Tham khảo ngay: Danh Mục Thiết Bị Phòng Thực Hành Lập Trình PCL Và HMI
Đại Nam Stec – Tư Vấn Xây Dựng Phòng Thực Hành PLC – HMI
Đối với các trường đại học, cao đẳng, trường nghề và cơ sở đào tạo tự động hóa, việc đầu tư phòng thực hành PLC – HMI nên được xây dựng dựa trên một phương án tổng thể.
Đại Nam STEC có thể tư vấn theo nhu cầu:
Khảo sát → Phân tích chương trình đào tạo → Xây dựng danh mục thiết bị → Thiết kế mô hình thực hành → Lập cấu hình → Dự toán → Cung cấp → Lắp đặt → Chuyển giao công nghệ → Đào tạo giảng viên.
Danh mục có thể được xây dựng từ cấp độ cơ bản đến chuyên sâu, kết hợp:
PLC + HMI + Cảm biến + Động cơ + Biến tần + Servo + Khí nén + Mạng công nghiệp + SCADA
nhằm tạo thành hệ thống thực hành gần với môi trường sản xuất thực tế.
Việc lựa chọn PLC và HMI cũng nên tính đến khả năng tích hợp lâu dài. Các nền tảng tự động hóa hiện đại có xu hướng kết nối bộ điều khiển, HMI, truyền động và phần mềm trong cùng một kiến trúc kỹ thuật để đơn giản hóa việc lập trình, chẩn đoán và bảo trì.
PLC và HMI không phải hai thiết bị cạnh tranh mà là hai thành phần bổ trợ trong hệ thống tự động hóa.
PLC đảm nhiệm xử lý chương trình và điều khiển thiết bị, trong khi HMI giúp hiển thị dữ liệu, giám sát và tạo giao diện tương tác giữa người vận hành với máy móc.
Trong đào tạo tự động hóa, việc kết hợp PLC + HMI giúp sinh viên tiếp cận đầy đủ hơn quy trình xây dựng một hệ thống điều khiển thực tế: từ đọc tín hiệu, lập trình PLC, kết nối thiết bị đến thiết kế giao diện và vận hành hệ thống.
Đối với các cơ sở đào tạo đang xây mới, nâng cấp hoặc lập dự toán phòng thực hành tự động hóa, nên xây dựng danh mục PLC – HMI dựa trên chương trình đào tạo, chuẩn đầu ra và định hướng phát triển ngành thay vì lựa chọn thiết bị đơn lẻ.
Đại Nam STEC – Tư vấn giải pháp và thiết bị đào tạo tự động hóa, PLC – HMI và mô hình thực hành kỹ thuật.
Thông tin liên hệ và cộng tác:
CÔNG TY CỔ PHẦN THIẾT BỊ VÀ KHOA HỌC KỸ THUẬT ĐẠI NAM – CHUYÊN TƯ VẤN GIẢI PHÁP VÀ THIẾT BỊ ĐÀO TẠO NGHỀ CÔNG NGHỆ CAO
Miền Bắc: Số 5 Hạ Yên Quyết – P. Yên Hoà – Hà Nội
Miền Nam: Số 33 Mai Lão Bạng – P. Tân Bình – Tp.HCM
Hotline: 0934 189 533
Fanpage: https://www.facebook.com/dainamstec/
